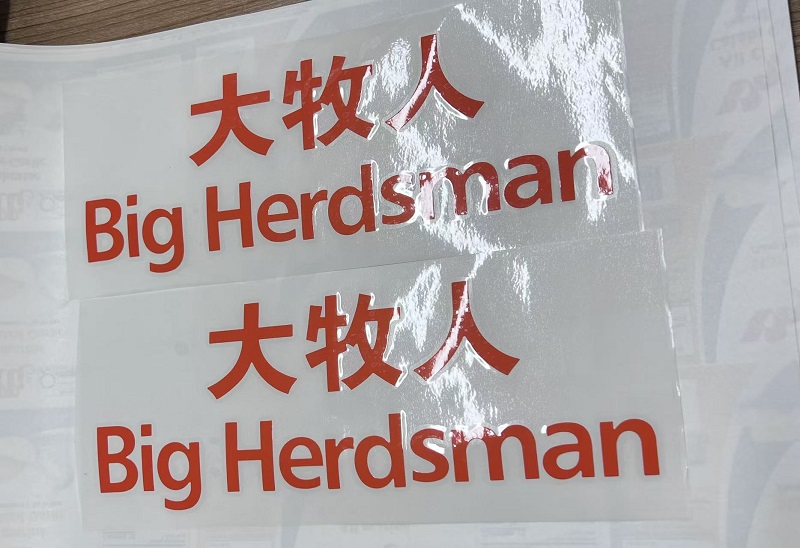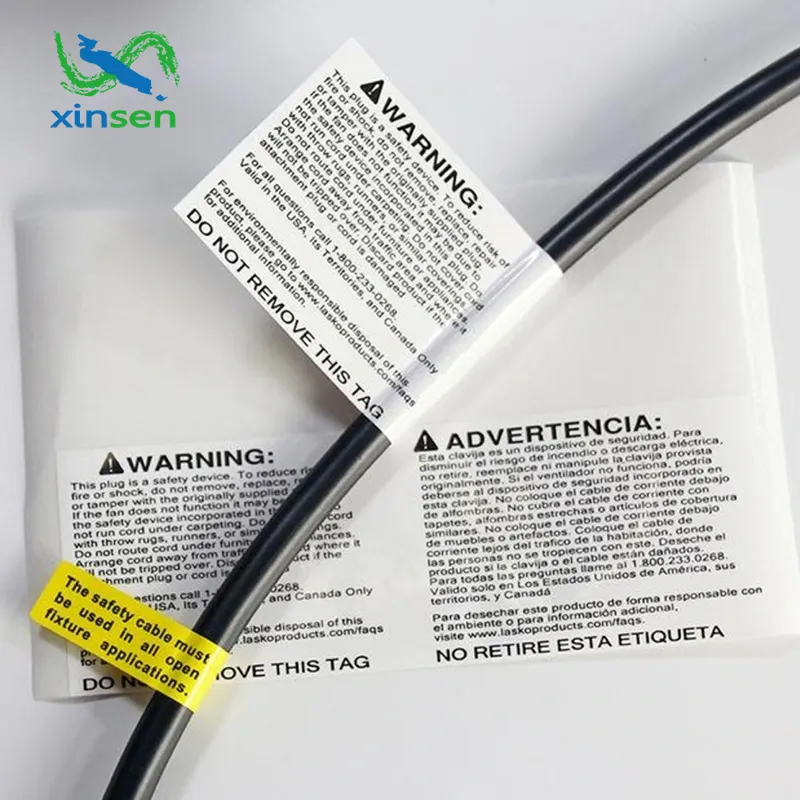
透明な感圧ラベルが化粧品、飲料、食品、医薬品で一般的になるにつれて、ラベルプリンターは、透明なフィルムは白い紙よりもはるかに厳しいという厳しい現実に直面しています。基材自体が透明であるため、インクの付着が弱く、多層の位置合わせエラーが非常に目立ち、わずかな位置ずれでも隙間が透けて見えたり、ハローが発生したり、エッジがぼやけたりする可能性があります。
CMYK 4 色と Pantone 特色と最下層の白インク層という標準的な制作の組み合わせが業界のベースラインになっています。しかし、統合された生産と製版の基準によれば、本当の戦いは白版とトラップ戦略で行われます。このガイダンスでは、透明ラベルは主に色の問題ではなく、白インクと見当合わせの問題であると示唆しています。
のために新森透明な粘着ラベル。ファイルは CMYK、300 dpi、ベクターベースである必要があります。 RGB 画像を直接報道機関に送信しないでください。 4 色、スポット カラー、およびホワイト インクの要素は、通常は CMYK、スポット、ホワイト、およびダイ ラインという名前の別個のスポット レイヤーに配置する必要があります。通常、白いレイヤーは別のスポット カラーとして設定され、100% K で塗りつぶされるため、プレートをすぐに識別できます。 CMYK チャネルにマージしないでください。
CMYK インクの合計適用率は 280% 以下に保つ必要があります。重いインクのスタックは透明フィルム上では乾燥が遅く、ブロッキング、色のにじみ、傷のリスクが増加します。ソリッドブラックは4色黒ビルドではなくK100のみとさせていただきます。
スポット カラーは、ブランド カラー、高彩度のブロック、メタリック、蛍光色には不可欠です。これらは CMYK の上に配置され、白いベースは下に残ります。 PET フィルムの場合、フレキソ印刷にはプライマーが必要な場合が多く、デジタル UV 印刷にはフィルム固有の UV インクを使用する必要があります。白インクやカラーインクが広範囲に剥がれる場合があります。薄い PVC は伸びやすく、レジストレーションの問題が発生するため、硬質 PET が推奨されます。
白インク層は 2 つの方法で印刷できます。一般的な方法は下刷り白です。最初に白をフィルムに印刷し、その上に CMYK と特色を重ねます。これにより、ボトルや容器の色がブロックされ、色が飽和した状態に保たれます。食品や日常の化学物質のラベルに広く使用されています。 2 番目の方法はオーバープリント ホワイトです。この方法では、カラー インクの後に白を局所的に印刷して、半透明のグラデーションまたは中空パターンを作成します。主に高級化粧品に使用されています。
多層印刷の通常の見当誤差は約 ±0.1 mm であるため、白版を拡張するかトラップする必要があります。白いプレートが上のグラフィックとまったく同じサイズの場合、位置がずれていると、透明な白いエッジまたはハローが作成されます。すべてのグラフィック、ロゴ、特色ブロックの白いベースを外側に 0.1 ~ 0.2 mm 拡張する必要があります。 0.3mm以下の小さい文字や細線は0.2mm拡大してください。拡張しないと、破損したり、白い隙間ができたり、ぼやけて見えることがあります。
完全に透明なままにしておく必要がある領域では、白インクが残らないように、白い版を完全にノックアウトする必要があります。 QR コードとバーコードには特別な注意が必要です。白いベースがコードの周りに約 1 mm 伸び、完全なクワイエット ゾーンが必要です。透明フィルムに白い下地がないとスキャンできない場合があります。
大きな白いベタ領域には、セグメント化されたインク逃がしチャネルまたは通気溝が必要です。濃い白インクは UV の下で硬化が不完全となり、表面が粘着性になったり、裏面のブロッキングが発生したりすることがあります。暗いスポット カラーと暗い 4 色のソリッドでは、背景が透けて色がグレーになるのを防ぐために、下に白の 2 層を置く必要があります。白インクが透明な領域ににじみ出てはなりません。そうしないと、白いもやが生じ、透明な効果が損なわれます。
フレキソ印刷およびデジタル UV 印刷では通常、位置合わせが約 ±0.1 mm に保たれますが、スクリーン印刷では ±0.2 mm に達する場合があります。細かいグラフィックはスポットカラーの境界線にぴったりと密着してはいけません。 0.2 mm のバッファを確保する必要があります。暗いスポット カラーが CMYK 領域を覆う場合、色のオーバーフローを防ぐためにスポットを約 0.1 mm 挿入する必要があります。
標準的な印刷順序は次のとおりです: フィルムプライマー → 拡張トラッピング付きの下側白インク → CMYK 4 色 → Pantone スポットカラー → ワニスまたはスポット UV → ダイカットと巻き戻し。白インクが色を覆って濁ってしまうため、白ベースより先に色を印刷することは禁止されています。
ドットによってメタリックまたは蛍光の効果が損なわれる可能性があるため、メタリックおよび蛍光のスポット カラーを 4 色のハーフトーンの複数のレイヤーでオーバープリントしないでください。明るいスポットカラーには、その下にしっかりとした白のベースが必要です。そうしないと、暗いボトルが明るい色を完全に吸収してしまいます。 10% 未満の低いドット パーセンテージは透明フィルムではほとんど見えないため、大きな光の勾配はお勧めできません。グラデーション領域には、より厚い白ベースを使用する必要があります。特色上のハーフトーン ドットもモアレ パターンを引き起こす可能性があります。
透明ラベルの場合、最小文字サイズは 3 ポイント以上、実線は 0.2 mm 以上である必要があります。それより小さいものは壊れたり埋められたりする可能性があります。細いフォントやヘアラインの英語テキストは太字にするか、約 0.3 mm の内側のストロークを与える必要があります。暗い背景上の明るいテキストは、位置合わせエラーによって生じる透明なギャップを補うために、同じ色の内側のストロークを持つ必要があります。ノックアウト文字とパターンには少なくとも 0.5 mm の隙間が必要です。小さな隙間には白インクが正しく充填されず、まだらに見える場合があります。
白版の拡大の業界標準は、通常のグラフィックの場合は約 0.15 mm、小さなテキストと細い線の場合は 0.2 mm、大きな実線ブロックの場合は少なくとも 0.1 mm です。反転透明ノックアウト領域の場合は、白インクがクリアゾーンにこぼれるのを防ぐために、白プレートを約 0.1 mm 挿入する必要があります。スポット カラーが CMYK と交わる場合は、0.08 ~ 0.1 mm のトラップを使用し、暗いスポット カラーが明るい 4 色の領域を押さえる必要があります。
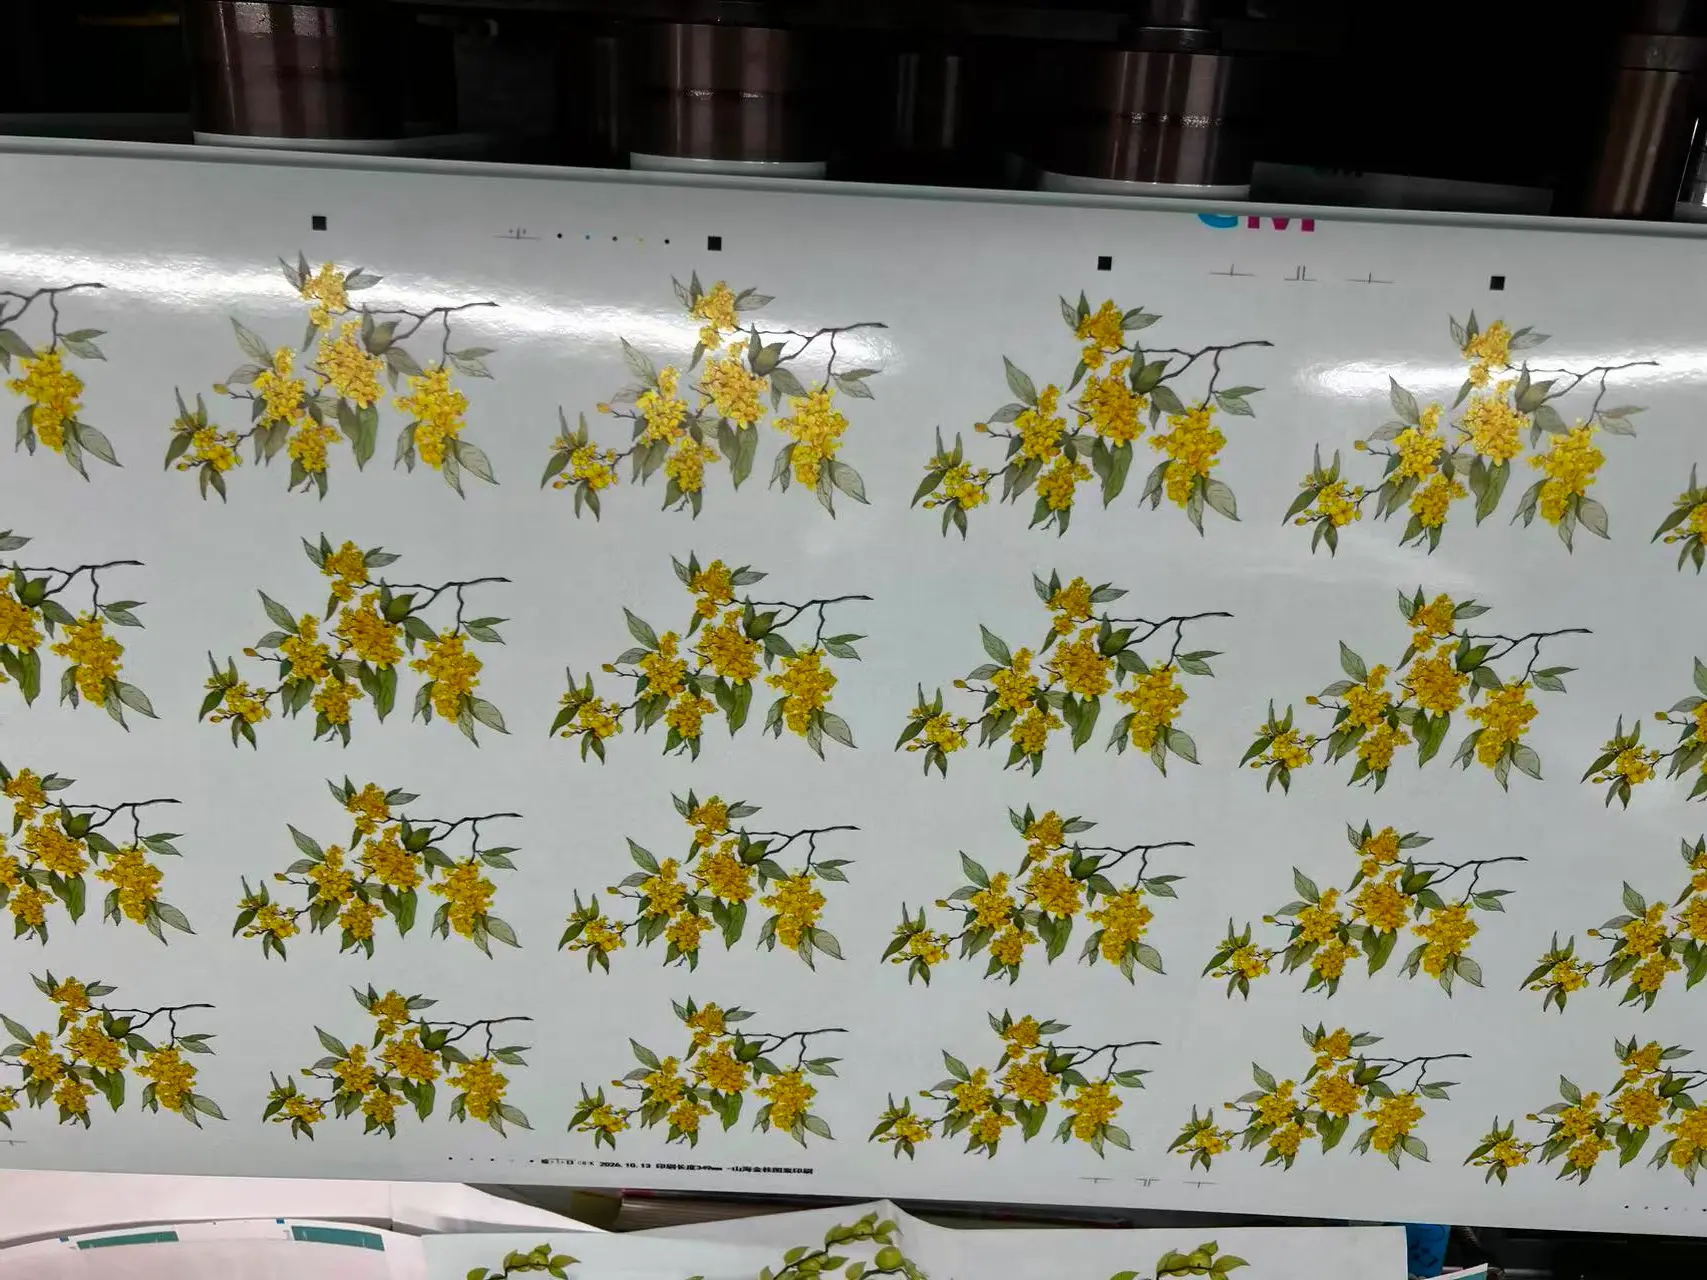
日常の化学薬品や飲料によく使用される高透明 PET は、きれいな色再現と強力なハイライト透明度を提供します。白いプレートは通常 0.15 mm 拡張できますが、薄い PET は伸びやすく、レジストレーションのずれが発生する可能性があります。低価格の日用品によく使われる軟質塩ビは、インクの吸収が悪く伸びやすいため、白版は0.2mm拡大し、極細線や小さな文字は避けてください。マットな透明 PET は色の彩度を弱めるため、スポットインクと 4 色インクには、0.2 mm の拡張とより大胆なグラフィックを備えた厚い白ベースが必要です。食品シールラベルなどに使用される静電透明PPフィルムは、インクの付着力が最も弱いフィルムです。特殊なプライマーと白インクが必要です。また、多層オーバーレイは剥離したり剥がれたりする可能性があるため、最小限に抑える必要があります。
つまり、透明粘着ラベルの印刷はシステムの問題です。フィルム、白版、トラッピング、インクシーケンス、見当公差、およびデザインを一緒に計画する必要があります。透明なパッケージが増加し続けるにつれて、これらの隠れたルールを習得している印刷会社やブランドは、店頭で目に見える優位性を獲得する可能性があります。